



对于10+8复合耐磨钢板生产厂家产品,我们倾注了无尽的心血和热情。而我们的视频,正是我们向您展示这一成果的方式。
以下是:山东东营10+8复合耐磨钢板生产厂家的图文介绍
KNM60复合耐磨钢板系列分为低合金钢、山东东营当地中合金钢、山东东营当地高合金钢。复合耐磨钢板可以通过调整化学成分和热处理工艺获得所需的材料冲击韧性和硬度指标。硬度可达HRC=5。-58,韧性可达ak=15-30J/cm2。矿用刮板输送机在恶劣的生产环境下,不仅会因潮湿、山东东营当地高温而影响生产,而且煤炭中磷、山东东营当地硫等物质会对设备进行腐蚀再加上磨料磨损、山东东营当地疲劳磨损黏损等因素的影响,导致矿用刮板输送机磨损严重无法满足生产需求。可将输送机中部槽内加装KNM60复合耐磨钢板,其耐磨性能比16Mn钢高很多,增加其硬度和耐磨性,可以有效的解决输送机中部槽的磨损问题。

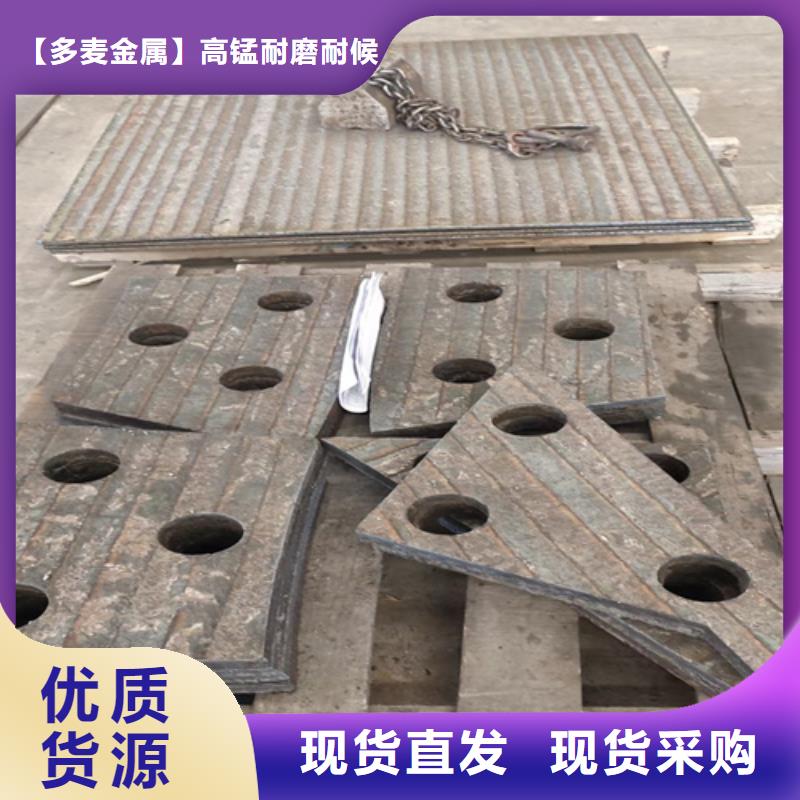

双金属钢板广泛的应用于石油、山东东营附近化工、山东东营本地附近机械、山东东营附近能源、山东东营附近核电等行业,生产中较易出现以下表面质量问题:1、山东东营附近轧制压坑对中时中夹板与中板边部摩擦,造成边部毛刺等飞溅到中板表面,形成表面轧制压坑。2、山东东营附近炉底辊压坑炉底辊受到高温气体和载荷等多重作用,极易出现表面结瘤,造成中板下表面压坑。3、山东东营附近矫直机压坑矫直过的碳钢氧化皮,在矫直双金属钢板过程中易形成中板表面压坑。措施:1、山东东营本地附近轧制压坑对于10mm以上的厚规格中板轧制时,待钢板咬入轧机后应打开夹板,减少夹板与双金属复层钢板边部的摩擦,避免边部毛刺等的压入。2、山东东营附近炉底辊压坑炉底辊材质,将原来的耐热合金炉底辊 换车管石棉辊。3、山东东营附近矫直机压坑生产中双金属钢板前检查矫直辊子是否粘结铁鳞,并及时进行清理。复合耐磨钢板
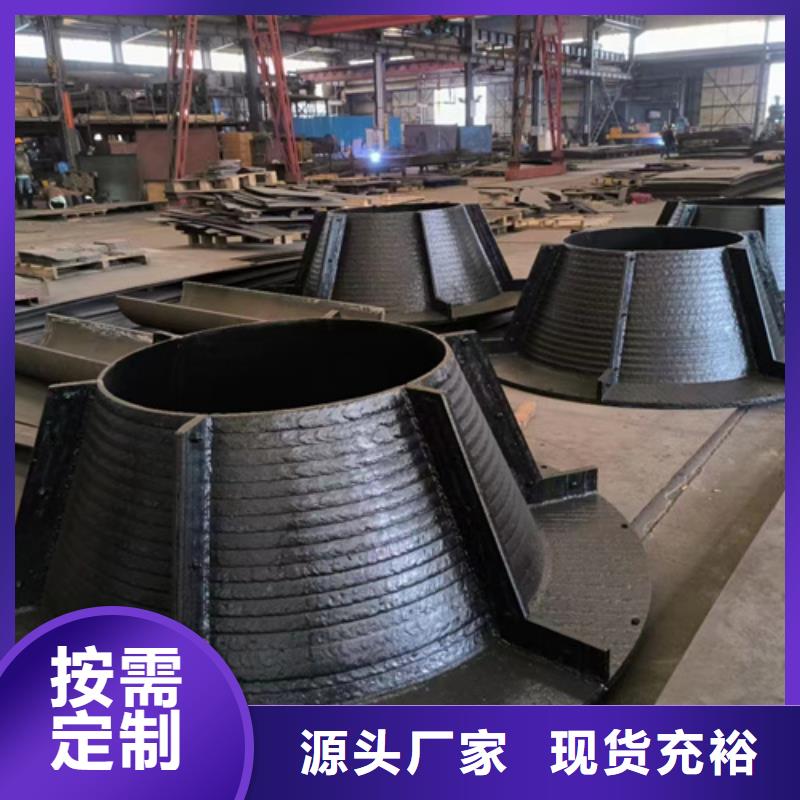


【多麦金属】高锰耐磨耐候钢板生产厂家(东营市分公司)秉承质量为首,诚信的经营宗旨和以技术为先导、创新、专业、差异的经营理念,坚持精益求精,不断创新,品质取胜,顾客满意的质量方针,坚持高起点、高质量、高技术的经营思路,不断加大 山东东营本地65mn钢板、山东东营就近复合耐磨钢板科技开发力度,已经成为 东营Q460C高强钢板、山东东营本地Q235NH耐候钢板、东营本地附近高锰钢板公司行业中的一颗璀璨的恒星,展望未来,本公司全体同仁们将始终秉承敬业、爱业的企业精神,锐意改革、不断创新与广大用户携手共进,缔造辉煌的明天


堆焊工艺方法在堆焊前先将明弧堆焊焊丝穿过送丝轮和导电嘴,焊枪接电源正极,基材接电源负极,通电后焊丝先与基材之间形成电弧,随焊枪摆动向前焊接,电弧开始在焊丝与基材之间产生,进人稳定焊接过程。在堆焊过程中,焊枪的摆动宽度应大于焊丝直径的4倍以上,以避免摆动过宽造成焊道两侧熔深过大,摆宽过窄造成成形不良。堆焊过程中的易损件,如导电嘴、山东东营送丝轮应及时更换,否则会导致送丝不畅,而产生断弧。焊丝的干伸长度要适中,不能过长或过短(一般25mm)。过长会导致焊道不直,影响焊缝成形;过短会导致断弧,影响连续焊接和板的质量。在实际的生产过程中,我们采用四头堆焊板工艺,同时用四台焊机堆焊。采用这种方法能提高生产效率,降低成本。如堆焊规格为1500mmx3500mm的Q235钢板,当选用2.8mm焊丝,堆焊4mm厚度时,大约只需要3.5h,一人操作即可完成整张板的焊接。同时焊接过程中采用压力水冷技术,既可提高冷却速度,也可提高板的硬度和。焊接速度的选择:从堆焊成形角度讲,焊接速度太小时,由于线能量过大熔化了较多的金属,使熔化金属向焊缝两边流淌,影响焊缝成形,同时容易造成边缘部分与基材间产生未融合的缺陷;焊接速度太大时,会使堆焊层中间下凹或者薄厚不均匀。通过多次试验,我们选择的焊速一般在10~15mm/s之间,随着焊接电流的增加,焊速也略有增加。此外,焊速还影响堆焊层厚度,焊速越快,堆焊层越薄。所以在实际堆焊时,应综合考虑多方面因素来选择焊速。复合耐磨钢板


